

Línea 2 · fin de turno
El supervisor anota cuántas piezas salieron y alguien las captura al día siguiente. La máquina ya llevaba la cuenta, pero ese dato no sale de ella.
Leemos lo que ya registran sus máquinas y lo llevamos a una pantalla sobre la línea, al reporte de calidad y al sistema de la empresa. Desarrollamos lo que su planta necesite, desde un tablero de producción hasta la inspección con cámara, sin tocar el control de la línea, y mejoramos la operación que la rodea: abasto, almacén, inventarios, planeación y embarques.
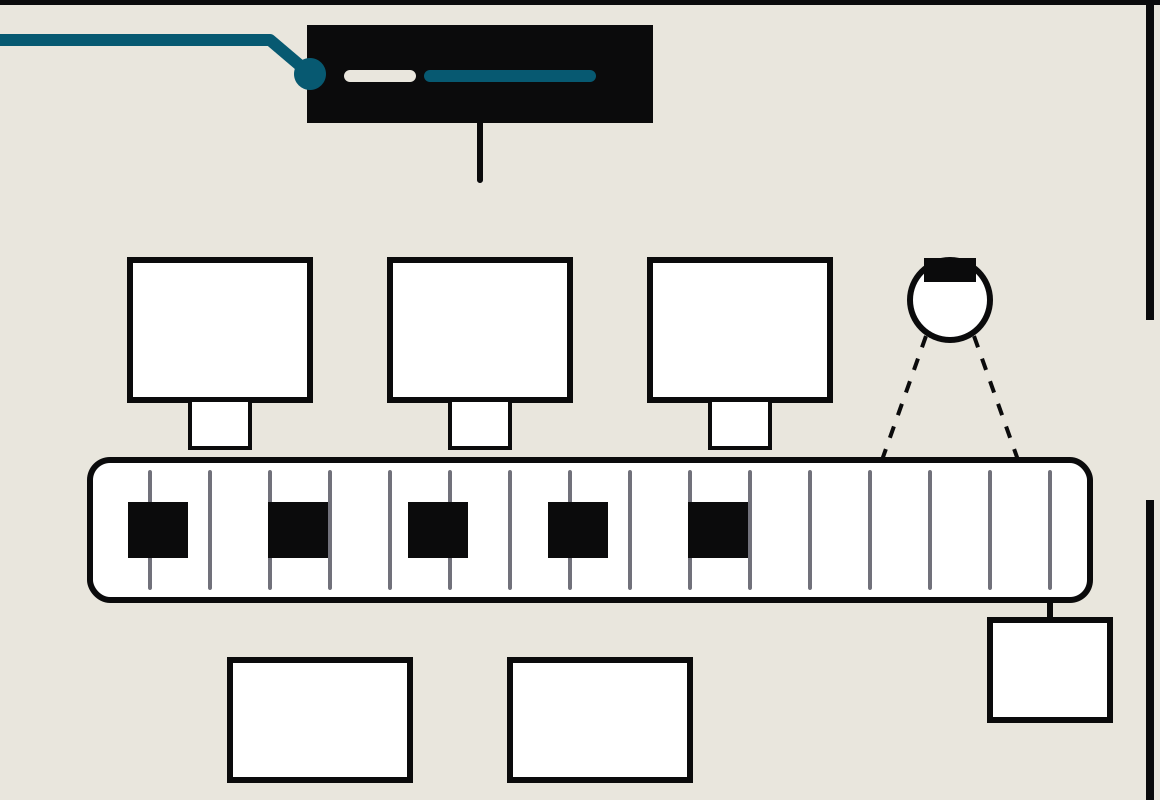
Línea 2 · fin de turno
El supervisor anota cuántas piezas salieron y alguien las captura al día siguiente. La máquina ya llevaba la cuenta, pero ese dato no sale de ella.
Mantenimiento · paro de máquina
La máquina se para y nadie sabe cuánto tiempo estuvo así hasta que alguien pasa. Al final del mes no hay forma de saber qué paros pesaron más.
Calidad · auditoría del cliente
El cliente pide la temperatura del horno o la foto de una pieza de un lote de hace semanas, y se busca en hojas impresas.
Lo que se puede desarrollar con los datos que ya genera su planta. Tres de estos proyectos tienen su propia página.
Piezas, paros y velocidad de cada máquina leídos de sus PLC y sensores, guardados por turno, lote y número de parte.
Ver automatización industrialMeta contra real hora por hora, paros con su causa y OEE del turno en una pantalla sobre cada línea y en el celular del gerente.
Ver fábrica visualUna cámara revisa cada pieza, aparta la que viene mal y guarda la foto del rechazo con hora y lote.
Ver visión artificialRechazos, parámetros de proceso y fotos ligados al lote y al número de parte, para contestar una auditoría con el número de lote en la mano.
Aviso de paro en el momento, historial de fallas por máquina y mantenimiento preventivo programado por horas de uso.
Inventario de materia prima y producto terminado, surtido a la línea, pedidos a proveedores y plan de producción con lo que de verdad hay en almacén. Revisamos con su equipo cómo se hace hoy y cambiamos la operación, no solo el sistema.
Producción y paros listos al cambio de turno, y un agente que redacta el resumen para la junta de la mañana.
Si su planta necesita algo que no está aquí, también lo desarrollamos: el registro de una inspección que hoy se hace en papel, la conexión con su sistema de calidad o una app para el almacén de materia prima. Lo único que dejamos fuera es la parte eléctrica: no armamos tableros eléctricos ni programamos PLC.
Agendar una llamadaCada clave del plano lleva a su página. La línea azul es el trabajo que casi nadie hace: llevar lo que pasa en la planta al sistema de la oficina, y al revés.
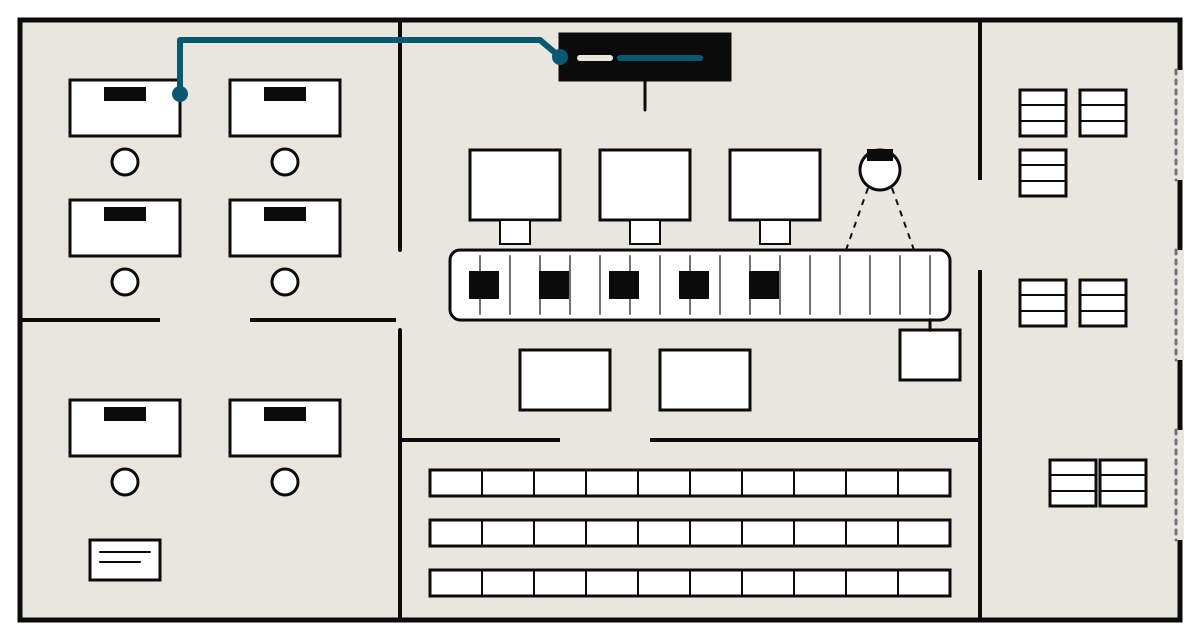
Lo que registran sus máquinas, en el sistema de la empresa.
Leemos lo que ya registran sus máquinas y lo llevamos a la producción del turno, al reporte de calidad y al sistema de la empresa, sin tocar el control de la línea.
Meta, real y paros, hora por hora.
Una pantalla sobre cada línea con la meta, lo que lleva y por qué se paró, hora por hora. El supervisor deja de recorrer la nave para llenar el pizarrón.
Una cámara revisa y cuenta cada pieza.
Una cámara revisa cada pieza que pasa, cuenta por número de parte y aparta la que viene mal. De cada rechazo queda la foto con hora y lote.
Trabajamos con los PLC, sensores, cámaras y pantallas que ya están en su planta, sin importar la marca. Si una máquina no guarda el dato que se necesita, proponemos el equipo que haga falta y explicamos por qué.
Visitamos la planta y revisamos con su equipo qué registra cada máquina. Montamos una prueba en paralelo en una línea, sin tocar su programa, y comparamos lo que leemos con lo que anota hoy el supervisor. Con su aprobación seguimos con las demás.
Depende de cuántas máquinas y líneas son, qué tan distintas son entre sí y si hace falta poner algún sensor, cámara o pantalla. Después de la visita enviamos el alcance, el precio y las fechas por escrito.
Cómo trabajamos: alcance, entregas y mantenimientoTodavía no tenemos un caso de planta publicado. Lo que sí puede ver antes de decidir: en la visita revisamos sus máquinas con su equipo de mantenimiento, y en la prueba en paralelo usted compara lo que leemos con lo que anota hoy su supervisor, con su propia producción.
No. La prueba se monta en paralelo y solo lee datos. Se conecta a la línea cuando la planta lo aprueba, en el horario que la planta decida.
No. Leemos lo que la máquina ya registra y el control de la línea se queda como está. No programamos PLC ni armamos tableros eléctricos; si una máquina necesita un cambio, lo hace su equipo de mantenimiento o su integrador.
Leemos los PLC y usamos las cámaras que ya estén en su planta, sin importar la marca. Si falta equipo, proponemos el necesario y explicamos por qué.
El mismo equipo que lo instaló. Atendemos todos los días, y el sistema avisa cuando deja de recibir datos de una máquina.
No. Se empieza por una línea o una máquina y se amplía cuando la planta ve el resultado.
Visitamos la planta, revisamos qué registran sus máquinas e indicamos qué se puede leer y llevar al sistema de la empresa.
Documentos: Aviso de privacidad · Términos de uso